材料特性与成型原理差异
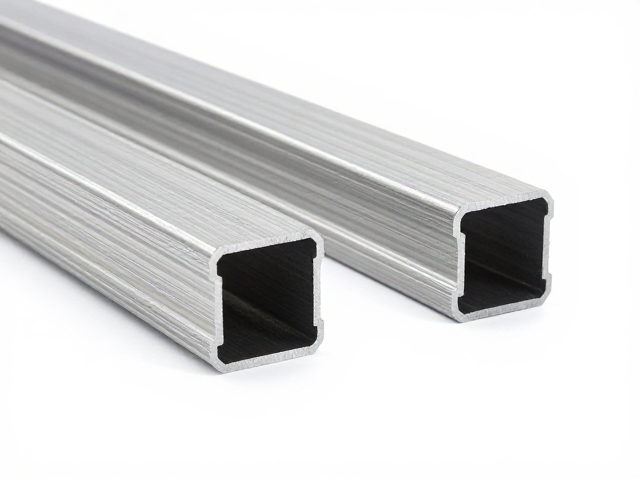
铝合金挤压型材的核心在于利用金属的塑性变形能力,将加热至特定温度(通常在400-500摄氏度区间)的铝锭通过高压强制通过模具孔洞,形成具有恒定截面特征的长尺寸棒材或管材。这一过程属于固态成型,材料内部晶粒沿挤压方向发生流线状排列,从而在纵向力学性能上表现出显著的方向性特征,抗拉强度通常可达150-300 MPa,具体数值取决于合金牌号如6063或6061的热处理状态。相比之下,PC(聚碳酸酯)与ABS(丙烯腈-丁二烯-苯乙烯)合金的压铸成型,实为注塑成型的一种高要求应用,其原理是将高分子聚合物颗粒在加热料筒中熔融塑化至粘流态,随后以高压注入闭合的金属模具型腔,经冷却保压后脱模。PC/ABS合金兼具PC的耐热性与ABS的加工流动性,熔体温度通常控制在250-280摄氏度,其成型过程涉及复杂的热力学与流变学变化,材料分子链在剪切力作用下发生取向,冷却后形成非晶态固体结构。
从微观结构演变来看,铝合金挤压过程中,金属原子间的金属键未被破坏,仅发生位错运动和晶粒再结晶,因此材料保留了优异的导电、导热性能及金属光泽,且可通过后续阳极氧化等表面处理提升耐腐蚀性与装饰效果。PC/ABS合金在注塑过程中,高分子链经历剧烈的剪切剪切与热降解风险,若工艺参数控制不当,易出现分子链断裂导致力学性能下降,或因挥发物残留形成气穴缺陷。此外,铝合金挤压品的密度约为2.7 g/cm³,而PC/ABS合金密度通常在1.05-1.15 g/cm³之间,这使得两者在轻量化应用场景中的重量差异显著,铝合金更适合需要高结构强度的框架支撑,而聚合物合金更侧重于复杂曲面成型与绝缘需求。
工艺参数控制与模具设计逻辑
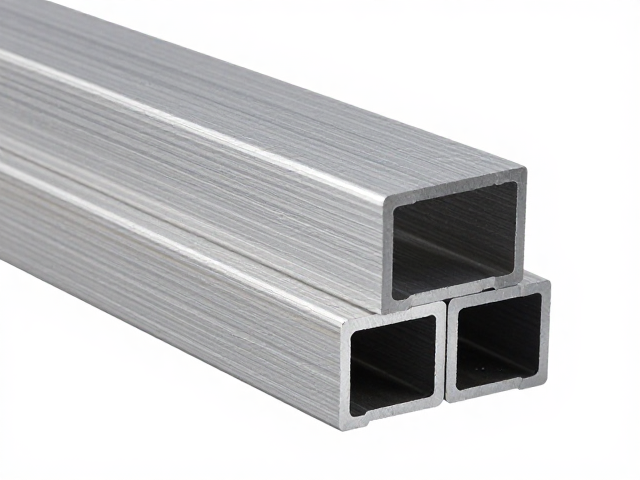
铝合金挤压工艺对模具设计与温度控制有着严苛要求,模具通常由硬质合金制成,以承受极高的挤压压力(可达100 MPa以上)和高温磨损。挤压速度、挤压筒温度及模具预热温度共同决定了型材的表面质量与内部组织均匀性。例如,6063铝合金在挤压过程中需精确控制挤压比,过大的挤压比会导致型材扭曲或表面裂纹,而温度过高则易引发粘模现象。模具流道设计需保证金属流速均匀,避免形成湍流或涡流,这直接影响型材的直线度和尺寸精度,公差等级通常需符合GB/T 6447标准中的规定,一般精密型材公差可控制在±0.1mm以内。
PC/ABS合金注塑成型则高度依赖模具的流道平衡与冷却系统效率。由于聚合物熔体粘度对温度敏感,模具型腔内的温度梯度需保持均匀,以防止产品出现缩痕、翘曲或熔接线等缺陷。注塑压力通常在80-120 MPa之间,保压压力略低以补偿收缩,注射速度需根据制品壁厚动态调整,薄壁区域需高速注射以填充,厚壁区域需低速以减少内应力。模具材料多选用P20或718预硬钢,表面需经过抛光或蚀纹处理以满足外观要求。冷却时间占整个成型周期的大部分,合理的冷却水道布局可缩短周期并减少变形,对于PC/ABS这类结晶度低但热变形温度较高的材料,模具温度通常控制在80-100摄氏度,以确保尺寸稳定性和表面光泽度。
力学性能表现与应用场景适配
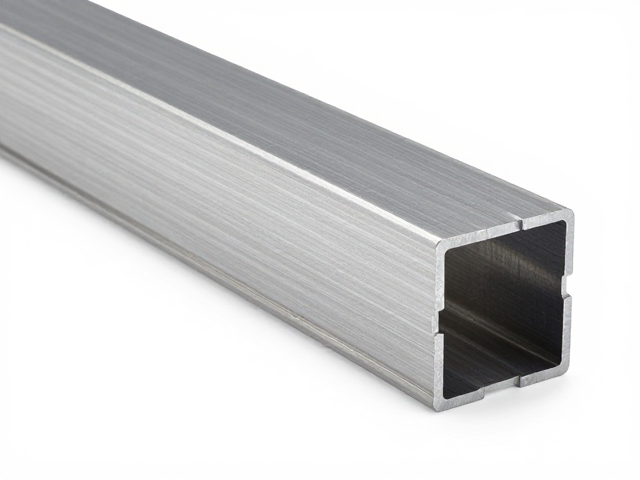
在力学性能维度,铝合金挤压型材展现出优异的比强度和刚性,其弹性模量约为69 GPa,远高于PC/ABS合金的2.0-2.5 GPa,这使得铝合金在承受静态载荷或振动环境下的结构稳定性更占优势。铝合金的延展性适中,断后伸长率通常在10%-20%,具备良好的冲击吸收能力,且在低温环境下力学性能衰减较小。PC/ABS合金则表现出显著的韧性特征,其缺口冲击强度可达60-90 kJ/m²,远高于铝合金,尤其在低温环境下仍能保持较好的抗冲击性能,但其长期蠕变性能较差,在持续载荷下易发生塑性变形,且刚度较低,容易产生挠曲。
基于性能差异,两者在工业应用中有着明确的场景划分。铝合金挤压型材广泛应用于建筑幕墙框架、汽车底盘结构件、电子设备散热外壳以及工业自动化机架,这些场景要求材料具备高刚度、高导热性及良好的耐候性。PC/ABS合金则多见于消费电子外壳(如路由器、打印机外壳)、汽车内饰件(如仪表板、门把手)、家电面板及医疗器械外壳,这些应用更关注材料的复杂造型能力、表面涂装适应性、绝缘性及轻量化需求。在实际工程中,若需兼顾结构强度与复杂外观,常采用铝合金作为内部加强筋,外部包覆PC/ABS饰件,通过卡扣或粘接实现复合结构,从而发挥各自材料优势。