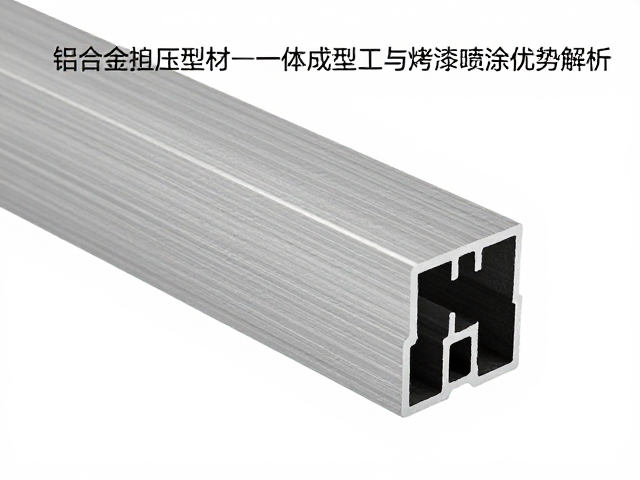
铝合金挤压型材一体成型工艺的核心逻辑
铝合金挤压型材的一体成型技术,本质上是利用高吨位挤压机将加热至临界温度的铝棒通过特定模具孔洞进行塑性变形,从而获得所需截面形状的连续长材。这一过程严格遵循金属塑性变形原理,通过控制挤压筒温度、挤压杆速度以及模具预热状态,确保金属流线在型材内部呈均匀分布。相较于传统的焊接或组装结构,一体成型消除了拼接缝隙,使得型材在受到外力冲击或长期负载时,应力能够通过完整的金属基体均匀分散,极大提升了整体结构的刚性与抗疲劳性能。
在模具设计与制造环节,一体成型工艺对精度控制有着极高的要求。模具型腔的几何形状直接决定了最终型材的截面特征,现代数控加工技术使得复杂截面、薄壁结构以及异形组合得以实现。挤压过程中,金属流速的控制至关重要,通过优化模桥设计,可以避免因流速不均导致的扭拧、弯曲等缺陷。这种从原材料到成品的一次性成型方式,不仅减少了后续机械加工带来的材料浪费,还保留了铝合金原有的晶粒细化效果,为后续的表面处理提供了致密且均匀的基体条件。
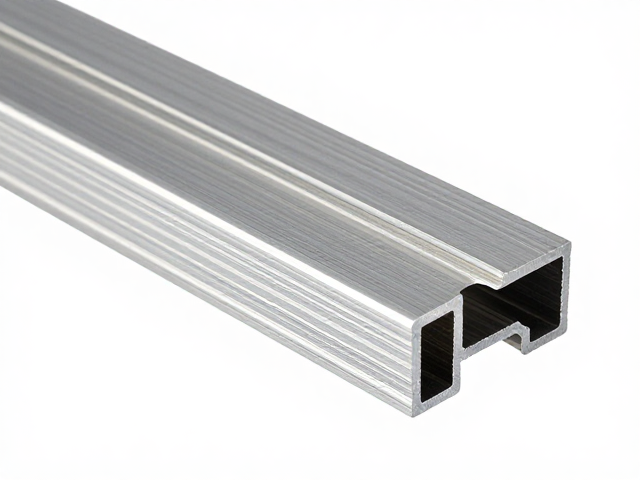
烤漆喷涂工艺在表面处理中的关键作用
烤漆喷涂并非简单的覆盖,而是一套严密的表面改性系统,通常包含前处理、底漆喷涂、面漆喷涂及高温固化等步骤。前处理阶段通过脱脂、酸洗、磷化或铬化转化膜处理,清除铝合金表面的油污、氧化皮,并形成微孔状的转化膜,显著增强涂层与金属基体的附着力。底漆多采用环氧或聚酯树脂,负责提供卓越的防腐屏障和物理缓冲;面漆则根据使用场景选择聚酯、丙烯酸或氟碳树脂,以提供耐候、抗紫外线及装饰性外观。
高温固化是烤漆工艺中决定涂层最终性能的核心环节。在180℃至200℃左右的烘道中,涂料中的树脂发生交联反应,形成致密的三维网状结构。这种固化过程不仅使涂层硬度达到指定标准,更关键的是消除了涂层内部的内应力,防止日后出现开裂或剥落。对于铝合金型材而言,烤漆层能有效隔绝氧气、水分及腐蚀性离子对金属本体的侵蚀,特别是在沿海高盐雾或工业污染严重的环境中,优质的烤漆系统能大幅延长型材的使用寿命,保持色彩长久鲜艳。
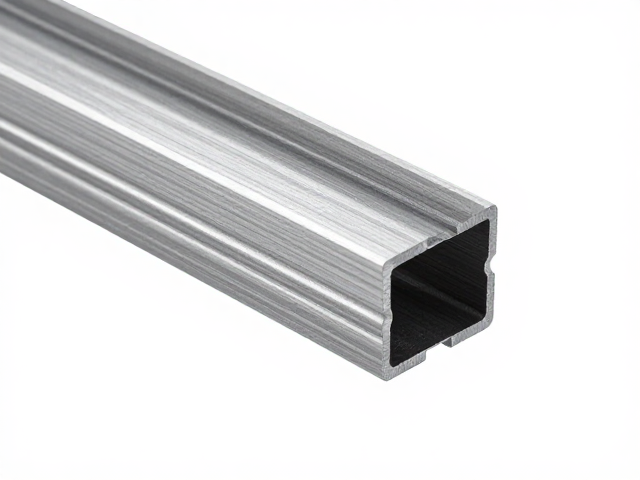
一体成型与烤漆喷涂的协同增效优势
一体成型工艺获得的致密表面与烤漆喷涂技术相结合,产生了显著的协同增效效应。由于挤压型材表面平整度高、无焊接气孔或接缝,烤漆涂层能够形成连续且均匀的保护膜,避免了因基材缺陷导致的涂层局部薄弱点。在电化学腐蚀防护方面,完整的金属基体配合高性能防腐底漆,构建了严密的物理隔离层,有效阻断了腐蚀介质的渗透路径。这种组合使得型材在极端气候条件下仍能保持优异的尺寸稳定性和结构完整性。
此外,该工艺组合在复杂结构设计上展现出极高的灵活性。设计师可以通过挤压模具定制具有多重功能腔体的型材,如集成散热鳍片、安装卡槽或密封沟槽,而无需在后期进行二次加工或额外组装。烤漆工艺则进一步提升了这些功能结构的环境适应性,例如在密封沟槽处,均匀的漆膜确保了密封条与型材的紧密贴合,提升了整体的气密性与水密性。这种从微观结构到宏观性能的整体优化,使得铝合金型材在建筑幕墙、高端门窗及新能源汽车零部件等领域中,成为兼顾美学、功能与耐用性的理想选择。