铁质冲压成型的核心工艺逻辑
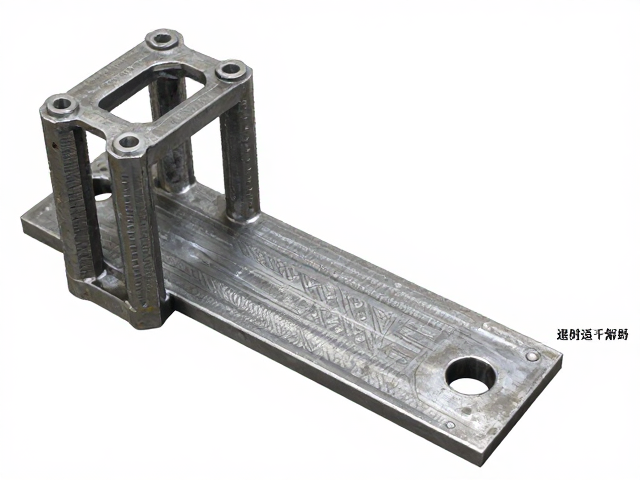
铁质冲压成型并非简单的金属弯曲,而是一套严密的材料力学与模具技术结合的系统工程。该工艺利用冲床和专用模具,对冷轧钢板或热轧钢板施加压力,使其发生塑性变形从而分离或成型。在这一过程中,材料的延展性、屈服强度以及模具的精度直接决定了最终产品的几何稳定性。相较于铸造或焊接,冲压成型能够实现更高的尺寸一致性,特别是在需要大批量生产标准化零部件时,其效率优势表现为显著。
模具的设计与制造是这一工艺的灵魂所在。高精度模具不仅决定了零件的成型效果,更影响着生产过程中的材料利用率。现代冲压工艺常采用多工位级进模,在一次冲压行程中完成冲孔、落料、弯曲等多个工序。这种自动化程度较高的生产方式,减少了中间环节的误差累积。同时,模具表面的硬化处理和精密导向机构的应用,进一步提升了成型件的表面光洁度和结构强度,使得成品在长期使用中不易出现因应力集中导致的开裂或变形。
重量适中带来的结构耐用性优势
在金属制品领域,“重量适中”往往代表着材料厚度与结构设计的平衡。过薄的铁质部件虽然成本低廉,但刚度不足,容易在受力时产生塑性变形;而过厚的部件则增加了自重和材料成本,且在冲压成型时容易因回弹现象导致尺寸超差。通过科学计算板材厚度与加强筋布局,铁质冲压件能在保证足够强度的同时,保持较轻的体态。这种平衡使得产品在承受日常冲击或长期负载时,能更好地分散应力,延长使用寿命。
耐用性不仅源于材料的物理属性,更依赖于成型后的表面状态。冲压过程中,金属纤维的流动方向经过精心控制,使得零件在关键受力区域形成致密的晶粒结构。此外,成型后的去毛刺、平整化处理去除了表面微观缺陷,减少了应力集中点。对于需要后续进行喷涂、电镀等表面处理的产品而言,冲压成型的平整表面能提供均匀的涂层附着层,从而显著提升耐腐蚀性能。这种从内到外的结构稳定性,是铁质冲压件区别于普通弯折件的核心耐用特质。
材质选择与厚度规格的硬性指标
选购铁质冲压件时,基材的选择是首要考量因素。常见的基材包括SPCC(冷轧钢板)、SPCD/SPCE(深冲钢板)以及SUS系列不锈钢。SPCC硬度适中,适合一般成型要求;SPCD和SPCE含有锰等脱氧元素,延展性极佳,适用于复杂形状或深拉伸工艺;不锈钢则侧重于耐腐蚀场景。不同材质的屈服强度和延伸率数据需严格参照国家标准如GB/T 9904或国际标准如ASTM进行核对,以确保材料性能符合实际工况需求。
板材厚度直接决定了成品的承载能力与加工难度。一般来说,薄板(0.5mm-2mm)适用于外壳、面板等非结构性部件,成型速度快但易变形;厚板(2mm-10mm及以上)多用于支架、底座等承重结构,需更大的冲压力并考虑回弹控制。在实际应用中,需根据部件的功能场景选择合适厚度。例如,电子设备机箱通常选用0.8mm-1.2mm的冷轧板以兼顾强度与轻量化,而工业设备防护罩则可能采用2mm-3mm的板材以抵抗外部撞击。厚度的公差范围通常控制在±0.1mm以内,过大的公差会导致装配困难或结构松动。
表面处理后期的防护与美观
铁质冲压件在成型后通常需要进行表面处理,以提升其耐腐蚀性和美观度。常见的处理方式包括镀锌、磷化、喷塑和烤漆。镀锌层能提供优异的电化学防腐保护,适用于户外或潮湿环境;磷化处理作为涂装前的底层处理,能增强涂层附着力并抑制基材锈蚀;喷塑和烤漆则能提供多样化的色彩选择及更厚的保护层,适应不同审美需求。处理工艺的均匀性至关重要,任何漏镀或流挂现象都会削弱防护效果,导致产品提前失效。
表面处理的质量还需结合具体使用环境进行验证。在盐雾测试中,不同工艺等级的耐腐蚀时间有明确的数据标准。例如,普通电镀锌件在中性盐雾测试中需达到24-48小时无红锈,而钝化处理后的镀锌件可提升至72小时以上。喷塑涂层的厚度通常要求在60-100微米之间,并通过划格法测试其附着力。这些后处理步骤不仅提升了产品的物理性能,也延长了其在复杂环境下的服役周期,是评估铁质冲压件整体质量的重要维度。
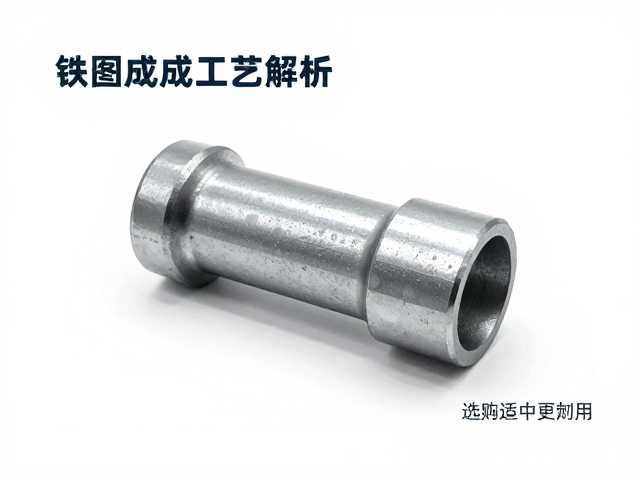
关键尺寸公差与装配兼容性
精密的尺寸公差是确保铁质冲压件在装配过程中顺利对接的关键。冲压成型受模具精度、材料回弹、设备刚度等多重因素影响,因此必须设定合理的公差范围。对于一般外观件,公差可控制在±0.2mm左右;而对于涉及精密配合的功能件,如卡扣、定位孔等,公差需收紧至±0.05mm甚至更严。设计阶段需充分考虑冲压工艺的特征性误差,如孔位偏移、边缘变形等,并通过优化孔位布局和加强筋设计来抵消这些影响。
装配兼容性还体现在零件间的配合方式上。常见的配合类型有间隙配合、过渡配合和过盈配合。铁质冲压件多采用间隙配合,以应对批量生产中的尺寸波动。在设计配合面时,需预留适当的装配间隙,避免因公差累积导致卡滞或松动。此外,冲压件的孔边距、折弯内角半径等细节也会影响装配效果。过小的折弯内角可能导致材料开裂,过近的孔边距则可能引起边缘翘曲。通过标准化设计语言和模块化组件策略,可大幅提升冲压件在整体结构中的兼容性与稳定性。