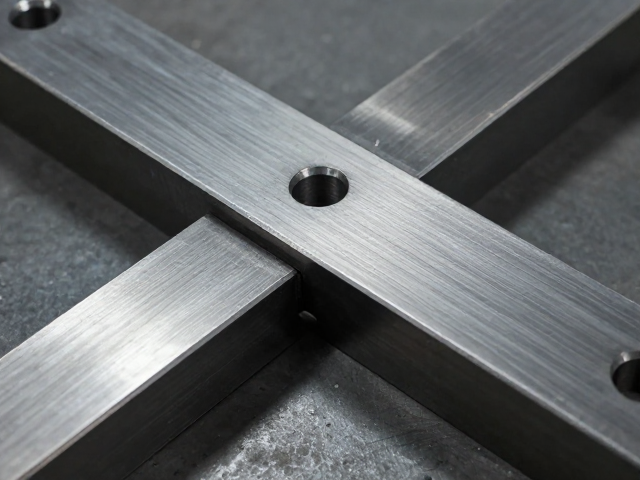
冲压模具设计与谐振源头控制
铁质冲压件在成型过程中,模具的刚度与结构布局会直接影响板材在冲压瞬间的振动模式。当冲压头与下模接触时产生的冲击力若未能被模具结构有效吸收,便会转化为沿模具本体传播的机械波,进而在后续电泳涂装环节中引发工件共振。这种共振会导致电泳漆液在工件表面产生不均匀的流动,形成缩孔、流挂或膜厚不均等缺陷。因此,抑制谐振的核心逻辑始于模具设计阶段,需通过有限元分析模拟冲压过程中的应力分布,优化模具的支撑筋布局,增加局部加强筋以提高整体刚度,从而从源头降低冲击能量的释放强度。
模具导向部件的精度与润滑状态也是影响振动幅度的关键变量。高精度的导柱导套能够确保上下模在闭合过程中保持严密的平行度,减少因偏载引起的侧向力,这种侧向力是导致冲压件在脱模瞬间发生微幅晃动并激发谐振的主要原因。在实际生产中,定期检测导向部件的配合间隙,确保其在微米级别的公差范围内运行,能显著削弱因机械配合不良引发的异常振动。同时,合理的润滑策略能降低冲压过程中的摩擦系数,使板材流动更加平稳,减少因摩擦阻力突变导致的冲击载荷,从而间接削弱谐振的激发条件。
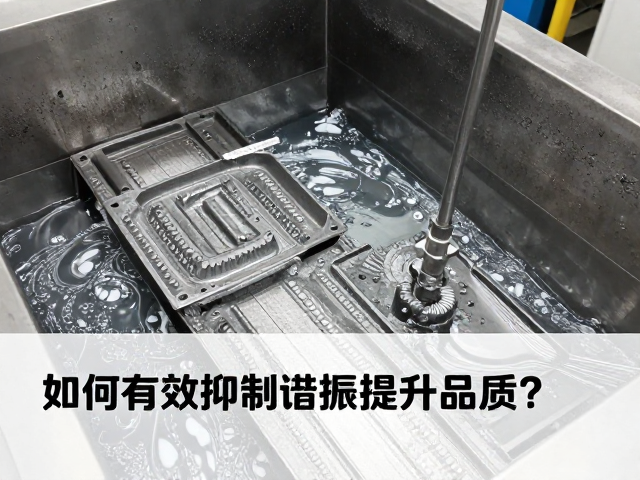
电泳涂装槽液动力学与流场优化
电泳涂装过程中的槽液流动状态会直接放大或抑制工件表面的谐振效应。当固定式电泳槽中存在不均匀的流场时,高速流动的液体会对浸没其中的工件施加交变的水动力,若水流频率与工件的固有频率接近,便会引发流体诱导的共振。通过优化电泳槽内的搅拌系统布局,采用多点低转速搅拌而非单一高转速强力搅拌,可以消除槽液中的湍流区,形成均匀稳定的层流环境。这种流场控制策略能有效降低液体对工件表面的动态冲击力,使漆膜在沉积过程中处于相对静止的受力状态,从而避免因液流扰动加剧谐振而导致的涂层缺陷。
工件在电泳槽内的悬挂方式与排列密度决定了其受液流的覆盖均匀性及振动传递路径。密集排列或悬挂点不合理会导致槽液在工件间形成“死区”或高速射流,局部流速的剧烈变化容易激发工件的局部谐振。通过计算流体动力学模拟不同悬挂方案下的流场分布,调整挂具的角度与间距,确保每个工件表面受到的液流冲击力一致且柔和,是提升品质的重要手段。此外,采用柔性悬挂技术或增加减震垫层,可以隔离槽液流动对工件本体的直接机械传递,进一步削弱谐振能量的输入,确保电泳漆膜在静止、稳定的环境中均匀沉积。
工艺参数匹配与在线监测体系
电泳涂装电压、温度与时间等工艺参数的设定,直接影响漆膜的固化动力学与内应力分布,进而影响工件对谐振的敏感性。过高的电压会导致漆膜初期沉积过快,形成粗糙且内应力集中的表面结构,这种结构在后续烘烤过程中更容易因应力释放引发微裂纹或变形,从而在宏观上表现为谐振相关的外观缺陷。通过精确控制电压密度,使其与槽液的导电率、固体份含量相匹配,可以获得致密且内应力较低的漆膜。同时,实时监控槽液的温度稳定性,确保其在设定范围内波动不超过±1℃,避免温度波动引起的槽液粘度变化,从而维持电泳过程的稳定性,减少因工艺参数漂移导致的谐振激发。
引入高频振动传感器与声学监测技术,能够实现对冲压及电泳环节谐振现象的量化评估。在模具关键部位安装加速度传感器,实时采集冲压过程中的振动信号,通过频谱分析识别出高频谐振特征,并据此动态调整冲压速度或压力曲线,实现工艺参数的自适应优化。在电泳环节,利用声学阵列监测工件在槽内的振动噪声,结合视觉检测系统对漆膜表面缺陷进行关联分析,建立振动数据与品质缺陷的数据库模型。这种基于大数据反馈的闭环控制体系,能够精准定位谐振源头,通过微调工艺参数消除谐振影响,从而显著提升铁质冲压电泳件的整体品质一致性。