孔位精度对连接强度与装配公差的影响
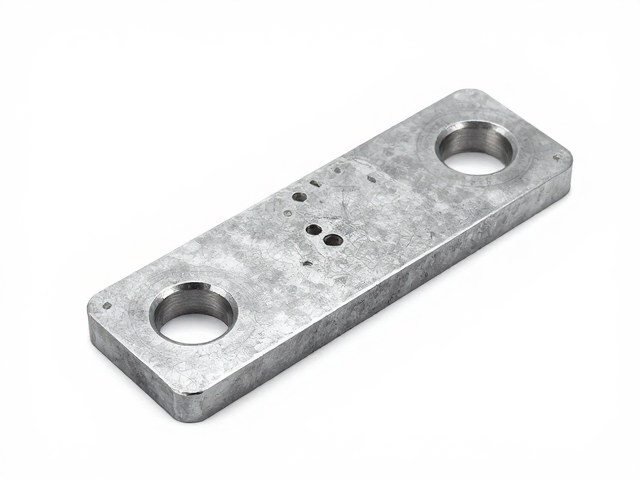
铁质冲压件在自动化装配线中的表现,高度依赖于孔位加工的精确定度。冲压模具的冲裁间隙若控制不当,会导致孔壁产生毛刺或微裂纹,进而削弱连接部位的抗剪切能力。通常情况下,对于厚度在1.0mm至3.0mm的低碳钢板,孔位公差需严格控制在±0.1mm以内,以确保螺栓或铆钉能顺畅通过且无明显松动。过大的公差不仅会增加装配时的对位时间,长期运行中还可能因配合间隙过大导致紧固件松动,引发结构性隐患。
装配过程中的应力分布也是关键考量因素。当冲压件孔位与设计基准存在偏差时,紧固件在拧紧过程中会产生附加弯矩,这种非正常受力会加速螺纹滑牙或孔壁变形。工程实践中常采用定位销辅助装配,以消除累积误差。对于高精度要求的汽车底盘或电子外壳冲压件,孔位位置度公差通常要求高于0.05mm,这直接决定了产品在全生命周期内的连接可靠性,也是验证模具磨损状态的重要指标。
轻量化设计中的孔位布局与拓扑优化
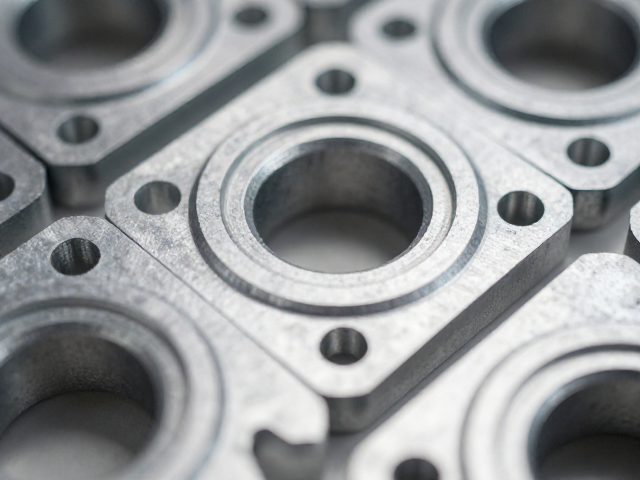
轻量化设计并非简单减少材料,而是通过孔位布局优化实现结构效率的最大化。在满足刚度与强度要求的前提下,将实心板材转化为带有规则孔阵的结构,可有效降低重量并改善散热性能。例如,在电机外壳或支架类冲压件中,采用蜂窝状或菱形孔阵排列,能在减少约20%-30%材料重量的的同时,保持主体结构的扭转刚度。这种设计利用了材料力学中的截面惯性矩原理,将材料更多地保留在受力较大的区域,而在中性轴附近去除多余材料。
孔位的具体形态与排列方式直接影响应力集中系数。圆形孔位虽易于加工且应力分布均匀,但在某些受力方向上并非最优解。通过引入椭圆形或异形孔位,可以引导应力流线平滑过渡,降低峰值应力。在实际应用中,需结合有限元分析(FEA)模拟不同孔位布局下的应力云图,找出刚度与重量的最佳平衡点。对于需要兼顾散热与减重的部件,孔位还可作为流体通道的一部分,通过优化孔径与间距,提升热交换效率,从而实现多功能的一体化设计。
冲压工艺对孔位质量的控制要素
冲压工艺参数的设定直接决定了孔位的表面质量与尺寸稳定性。冲裁间隙是影响孔壁粗糙度和尺寸精度的核心变量,间隙过小会导致二次剪切,增加冲裁力并加速模具磨损;间隙过大则会产生较大塌角和毛刺,影响装配。对于常规铁质冲压件,冲裁间隙通常设定为材料厚度的5%-10%。此外,模具的导向精度和模架刚度决定了冲压过程中的稳定性,模架变形会导致孔位位置度超差,因此在大批量生产中需定期对模具进行精度校验。
卸料与顶出系统的状态对孔位质量有着显著影响。如果卸料力不足,板材可能紧贴凸模,导致孔口出现压痕或变形,特别是在加工薄板时更为明显。合理的卸料钉布局能确保板材在冲压过程中保持平整,避免因局部受力不均造成的孔位偏移。同时,冲压油的选择与涂布均匀性会影响摩擦系数,进而影响板材流动和孔位成形质量。对于高精度孔位,可采用级进模或多工位模具,通过分散冲裁力,减少模具振动,从而获得更稳定的孔位精度。
孔位检测标准与质量控制流程
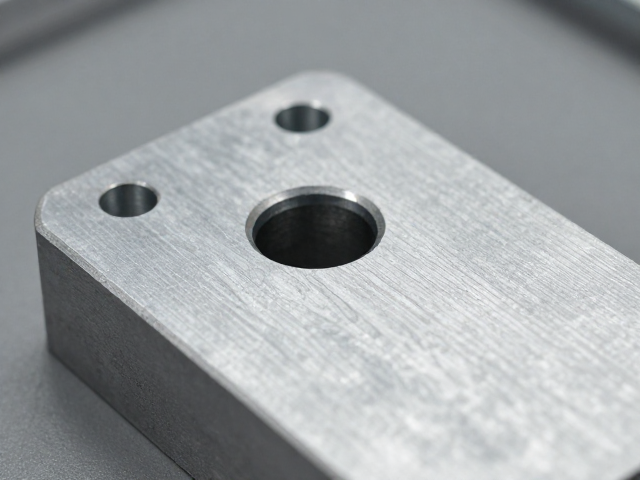
孔位检测是确保冲压件符合设计规范的关键环节,常用的检测方法包括光学影像测量、三坐标测量机(CMM)以及专用检具。光学影像测量适用于批量快速检测,通过图像处理算法计算孔心坐标,效率高且成本相对较低。对于高精度要求的孔位,三坐标测量机能提供微米级的测量精度,可全面评估孔位的位置度、同心度及孔径偏差。专用检具则通过通止规或销棒定位,快速判断孔位是否在允许公差范围内,适用于生产线上的在线检测。
检测数据的分析与反馈是持续改进工艺的基础。通过统计过程控制(SPC)技术,监控孔位尺寸的变化趋势,及时发现模具磨损或设备异常前兆。当检测到孔位偏差呈现周期性或突发性变化时,需立即停机检查模具状态或冲压参数。建立完善的检测数据库,记录不同批次、不同模具状态下的孔位数据,有助于优化模具维护周期和工艺参数设定。此外,检测环境的温度、湿度及振动控制也会影响测量结果的准确性,需确保检测环境符合标准实验室条件,以保障数据的可追溯性与真实性。