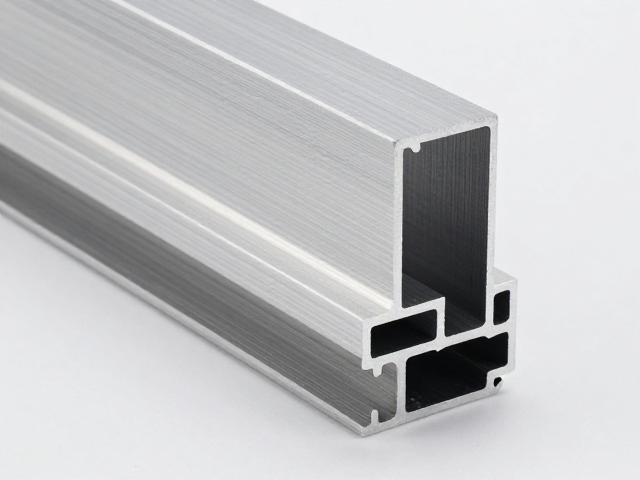
铝合金挤压型材的几何形态突破
铝合金挤压工艺能够生产出截面形状极其复杂的空心或实心型材,这种基础形态的优势在于材料利用率高且力学性能稳定。通过后续CNC精密加工,原本标准化的挤压件可以打破单一几何限制,实现钻孔、铣槽、攻丝、镗孔等多种二次加工需求。这种组合工艺使得设计人员不再受限于挤压模具的单一出口形状,能够根据实际装配场景,在型材表面或内部构建出台阶、凸台、螺纹孔位以及复杂的配合面。
在实际应用中,许多高端装备结构件需要同时满足轻量化与高强度连接的要求。CNC加工通过高精度的数控系统控制刀具路径,能够在铝合金表面加工出色差极小的精密平面或曲面。这种加工方式不仅保留了铝合金原有的耐腐蚀和散热特性,还通过精密的机械连接替代了焊接或铆接,消除了热影响区带来的强度衰减问题,使得最终组件在结构完整性上更具优势。
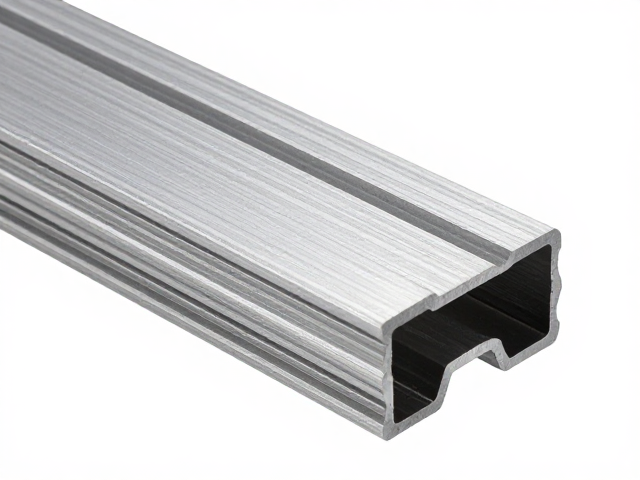
复杂定制场景下的精度控制
精密加工的核心在于对公差范围的严格把控,铝合金材料在切削过程中具有良好的延展性,但同时也容易因切削热产生微小变形。现代CNC设备通常配备高精度的主轴和冷却系统,能够有效抑制加工过程中的热变形,确保孔位同心度、平面度以及表面粗糙度达到微米级标准。对于需要多面装配的复杂结构件,一次装夹完成多面加工的策略减少了累积误差,提升了各配合面之间的相对位置精度。
不同系列的铝合金在加工性能上存在显著差异,例如6061-T6和7075-T6系列在硬度和切削阻力上的不同,要求加工工艺参数必须经过严密的计算与调整。针对高硬度合金,通常采用较低的进给速度和优化的刀具涂层技术,以防止刀具磨损过快或材料表面产生毛刺。对于薄壁或异形结构,夹具设计需兼顾夹持力度与防变形需求,确保在去除大量余料后,工件仍能保持原始设计的几何形态,避免因应力释放导致的翘曲。
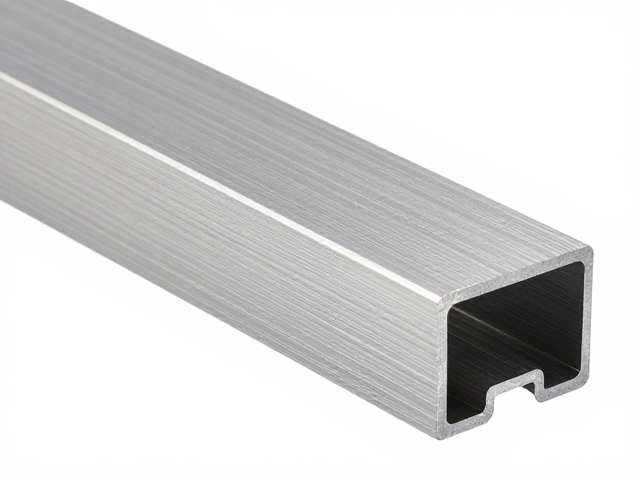
表面处理与最终性能呈现
CNC加工后的铝合金表面通常需要进行阳极氧化、喷砂或拉丝等后处理,以进一步提升其耐磨性和美观度。加工过程中留下的刀纹或微小瑕疵会影响后续涂层的附着力,因此精密加工后的表面状态直接决定了最终产品的质感与防护性能。通过精细的打磨和清洗工艺,可以去除加工残留的油污和金属碎屑,为阳极氧化提供均匀的基体,使氧化膜分布更加致密,从而显著提升耐腐蚀性能。
在某些特殊工况下,如高频振动或高负载环境,铝合金组件的表面完整性至关重要。精密加工能够精确控制配合面的微观形貌,优化接触应力分布,减少局部应力集中导致的疲劳断裂风险。此外,加工过程中形成的微观压应力层有助于提高零件表面的抗疲劳强度,延长产品在动态负载下的使用寿命。这种从材料成型到机械加工再到表面处理的全流程控制,确保了复杂定制件在严苛环境下的长期稳定运行。