铝合金挤压型材在精密加工中的公差控制策略
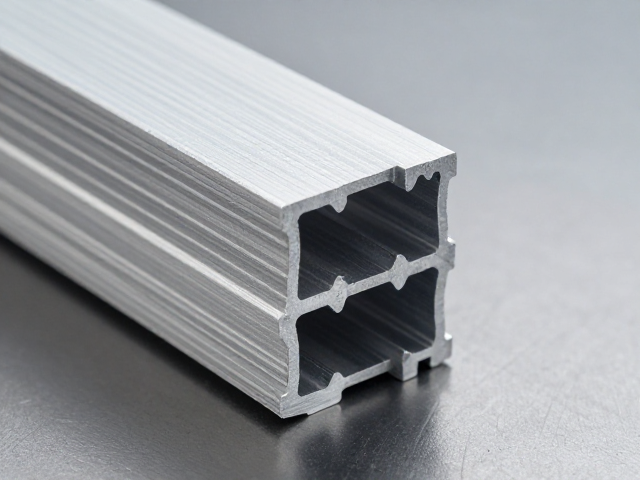
铝合金挤压型材因其优异的导热性能和轻量化特质,广泛应用于高功率密度电子设备的外壳结构中。在CNC精密加工环节,材料的热膨胀系数与切削应力会直接影响最终零件的几何精度。针对6063-T5或6061-T6等常见牌号铝合金,加工前需通过固溶时效处理稳定内部晶格结构,以减少后续切削过程中因内应力释放导致的微量形变。实际生产中,常选用金刚石涂层或立方氮化硼(CBN)刀具进行精密切削,以应对铝合金的高粘附特性,确保表面粗糙度控制在Ra0.4μm以内,从而为后续组装提供严丝合缝的配合基础。
精密加工过程中的夹持方式与切削参数设定是维持尺寸稳定性的关键变量。采用柔性夹具配合仿形支撑点,可有效分散切削力,避免薄壁结构或复杂腔体发生弹性变形。在高速铣削阶段,主轴转速通常维持在8000至15000 rpm区间,配合优化的进给速率,能够显著降低切削热对型材微观组织的影响。此外,冷却系统需采用微量润滑(MQL)或高压内冷技术,及时带走切削区域的热量与切屑,防止切屑粘连造成表面划伤或尺寸超差,确保每一道工序后的检测数据符合ISO 286标准下的IT6至IT7级公差要求。
被动散热结构的多物理场仿真与优化路径
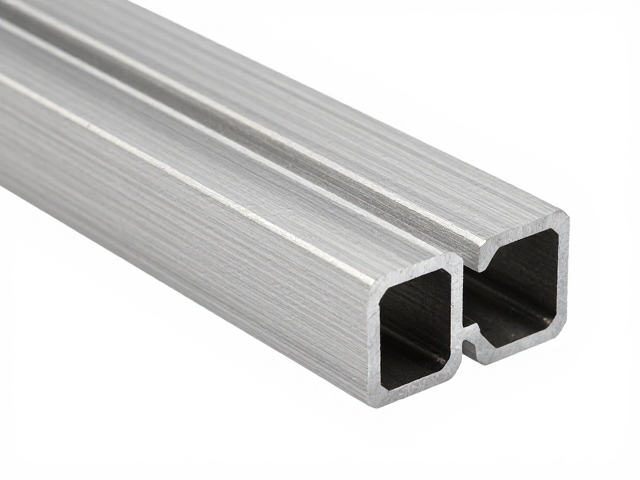
被动散热系统的设计核心在于最大化自然对流效率,其性能表现高度依赖于翅片拓扑结构与整体几何形态的耦合关系。通过ANSYS Fluent或COMSOL Multiphysics等仿真平台,可对型材内部流道进行稳态与瞬态热流体分析,识别局部热点与气流死区。优化过程通常围绕翅片高度、间距及倾角展开,利用参数化建模技术迭代计算不同结构下的努塞尔数与压降特性。研究表明,在有限空间内,采用非等间距或梯度式翅片排列,相较于传统等间距结构,可提升约15%-20%的有效换热面积利用率,同时降低因流阻过大引起的热堆积现象。
除了单纯的几何优化,表面改性技术也是提升被动散热效能的重要维度。在型材挤出成型后,通过阳极氧化或微弧氧化处理形成的多孔氧化层,不仅能提高耐腐蚀性,其粗糙的表面结构还能增强近壁面流体的湍流强度,强化边界层的热交换效率。部分高端应用场景中,还会在散热翅片表面涂覆高发射率涂层,通过增强热辐射换热分量来补偿自然对流在低温差环境下的效能衰减。这种结合流体动力学优化与表面物理特性改性的综合策略,使得铝合金型材在无需风扇辅助的情况下,仍能满足高性能芯片或电源模块的温升限制要求。
加工工艺与散热性能的协同匹配机制
CNC加工残留应力与表面完整性会间接影响散热界面的接触热阻,进而改变整体热管理效果。在型材与发热源(如LED基板或功率模块)的贴合面,加工后的平面度误差会导致实际接触面积减小,形成空气隙从而产生显著的热阻。为此,精密加工后常引入研磨或抛光工序,确保结合面的平面度控制在0.05mm以内。同时,加工过程中产生的微观划痕或毛刺若未被彻底清除,会在装配时形成点接触,加剧局部应力集中,长期运行中可能因微动磨损导致散热性能衰退。因此,后处理阶段的清洗与无损检测是保障长期散热稳定性的必要环节。
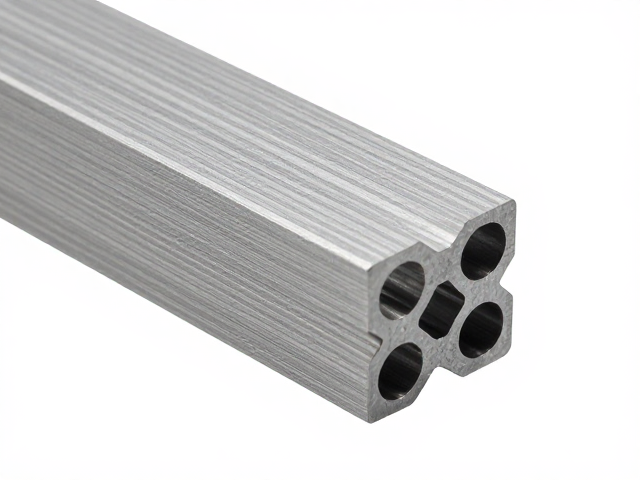
型材内部流道的复杂几何特征对CNC刀具的路径规划提出了极高要求,加工策略的选择直接影响散热结构的成型质量。对于带有内嵌散热筋或异形腔体的复杂截面,五轴联动加工中心能够实现多角度刀具姿态调整,避免干涉并保证流道内壁的光滑过渡。流道内部的尖锐转角需设置合理半径,以减少流体涡流效应,防止因局部流速过低导致的热量积聚。此外,加工过程中需严格控制切削液的残留,防止其在微细流道中固化或积聚,阻碍空气流通或引发电化学腐蚀,确保型材在长期热循环环境中保持优异的被动散热能力。